Boquilla atascada: cómo desatascarla paso a paso
Si no sale plástico, sale muy fino o el extrusor hace «clic», puede ser un atasco. Antes de desmontar nada, descarta lo que lo imita: el engranaje del extrusor patinando, un tubo de PTFE mal asentado, la bobina enredada o el filamento húmedo. Si el atasco es real, la extracción en frío lo resuelve en la mayoría de casos.
Seguridad: el bloque calefactor está a más de 200 °C. Usa alicates y no toques la boquilla con los dedos.
Señales de atasco
- No sale filamento al extruir a mano, o sale en un hilo fino o desviado.
- El extrusor hace clic o muerde el filamento y deja marcas profundas.
- La pieza sale con huecos que empeoran al subir la velocidad: puede ser un atasco parcial.
Una prueba sencilla: con la boquilla a temperatura, extruye 100 mm a 5 mm/s. Deben salir 100 mm de forma continua y recta.
Cómo hacer una extracción en frío (cold pull)
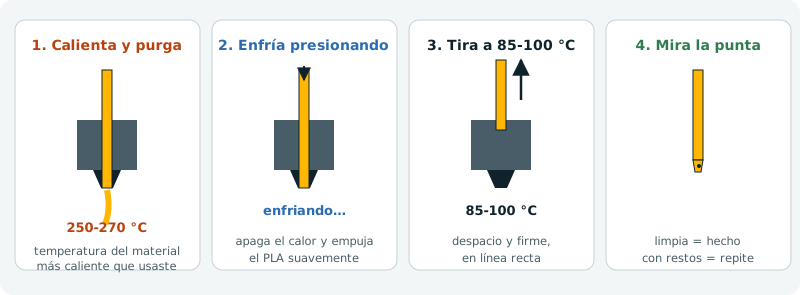
Usa PLA. Prusa explica que es el que mejor conserva la forma de la punta y arrastra la suciedad.
- Descarga el filamento y desactiva la carga automática y el sensor si estorban.
- Calienta la boquilla a la temperatura del material más caliente que hayas impreso con ella, no a la del PLA. Por ejemplo, 250-270 °C si has usado PETG o ABS.
- Empuja PLA a mano hasta que salga limpio.
- Apaga el calor y deja enfriar manteniendo una ligera presión.
- Para el PLA, tira a unos 85-100 °C. Hazlo despacio pero firme, en línea recta hacia arriba.
- Mira la punta: debe salir con la forma interior de la boquilla. Si sale con puntos negros o restos de otro color, repite hasta que salga limpia.
Muchas impresoras modernas tienen la extracción en frío como asistente en el menú: síguelo si existe. Las temperaturas exactas cambian según el modelo.
Otros métodos, de menos a más invasivo
Prusa describe estos pasos para sus impresoras con Nextruder (MK4, CORE One, XL). Sirven de guía para la mayoría de máquinas.
- Limpia los engranajes del extrusor. Los restos de filamento en los dientes hacen que patine y parezca un atasco. Abre el tensor y límpialos con aire comprimido, un cepillo de latón o un palillo.
- Empuja filamento nuevo a mano. Abre el tensor del extrusor, calienta la boquilla (Prusa indica 260 °C para PLA y 280 °C para PETG y ASA), espera unos 2 minutos y empuja a mano unos 40 cm de PLA.
- Aguja de limpieza. Con la boquilla caliente, introduce desde abajo la aguja de acupuntura que suele venir con la impresora, o un alambre de 0,3-0,35 mm, entre 1 y 2 cm. Después carga filamento para comprobar que fluye. Prusa avisa de que no sirve en boquillas de alto caudal (High Flow).
- Extracción en frío, como se explica arriba.
- Si se ve filamento en la punta, caliéntala a unos 280 °C y tira de él hacia abajo poco a poco con unos alicates de punta fina.
- Cambia la boquilla.
Seguridad: usa guantes. Calienta siempre desde el menú de la impresora, nunca con un soplete o una pistola de calor, como advierte Prusa.
Si la extracción en frío no funciona
- Aguja de limpieza del diámetro de la boquilla, desde abajo, con la boquilla caliente.
- Cambia la boquilla. Son baratas, y una boquilla de latón gastada o dañada no se recupera. No la rasques con herramientas de acero.
- Revisa el disipador (heatbreak) si el atasco está más arriba, en la zona fría.
Por qué se atasca y cómo evitarlo
| Causa | Prevención |
|---|---|
| Calor que sube hacia la zona fría (heat creep), típico con PLA en impresoras cerradas | Ventilador del disipador siempre encendido; puerta o tapa abiertas con PLA |
| Retracción excesiva en extrusores directos | Retracción corta, sin pasar de lo necesario |
| Cambiar de material sin purgar a la temperatura del más caliente | Purga a la temperatura alta y luego baja |
| Filamento húmedo, que se carameliza o genera vapor | Seca el filamento, sobre todo nylon, PETG y TPU |
| Filamentos con carga (fibra de carbono, madera) en boquilla de 0,4 mm | Boquilla de acero endurecido de 0,6 mm |
| Boquilla demasiado cerca de la cama en la primera capa | Ajusta bien la Z |
Prusa añade dos causas menos evidentes:
- Filamento de diámetro irregular.
- Usar el perfil del slicer de una boquilla distinta. Una boquilla de alto caudal con el perfil estándar, o al revés.
Si no hay atasco pero sale poco plástico, sigue con subextrusión.
Errores típicos
- Desmontar la boquilla en frío. El plástico solidificado agarra la rosca y puedes romper el disipador. Si hay que cambiarla, hazlo en caliente, con la herramienta adecuada y sujetando el bloque.
- Raspar la boquilla con un destornillador. Raya el latón y deja rebabas donde se pegará el plástico.
- Imprimir PLA en impresora cerrada con la tapa puesta en verano. Es la receta clásica del calor que sube por el disipador.
- Dejar filamento cargado y caliente durante mucho tiempo sin imprimir: se degrada y se carameliza.
Preguntas frecuentes
¿Con qué frecuencia hay que cambiar la boquilla? Una de latón dura mucho con PLA y PETG. Con filamentos con carga (fibra de carbono, brillos, madera) se desgasta mucho antes: usa acero endurecido. Lo explico en PETG-CF y PLA-CF.
¿Sirve el filamento de limpieza? Es un nailon especial que arrastra restos al purgar. Funciona bien para extracciones en frío, pero el PLA normal también sirve.
¿Por qué se atasca solo con un color? Algunos pigmentos y filamentos con brillos o efecto seda llevan cargas que se acumulan. Prueba otra marca o sube algo la temperatura.
Fuentes consultadas
- Prusa Knowledge Base: extracción en frío (MK4, MK3.9, XL)
- 3DX: temperaturas de extracción en frío por material
- Polymaker Wiki: atascos de boquilla
- Prusa Knowledge Base: boquilla atascada (CORE One, XL, MK4)
- PrintPal: subextrusión y prueba de 100 mm