Warping: por qué se levantan las esquinas y cómo evitarlo en cada material
El warping aparece cuando las capas superiores se enfrían, encogen y tiran de las de abajo hasta despegar las esquinas. No es solo un fallo de adhesión: es contracción del material. Se combate manteniendo la pieza caliente y uniforme, no solo pegándola más fuerte.
Por qué ocurre
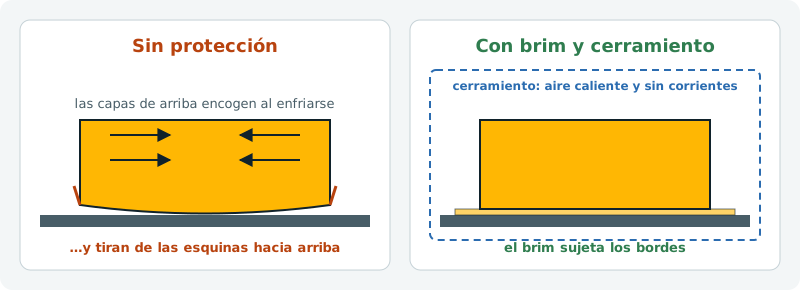
El plástico encoge al pasar de la temperatura de la boquilla a la del ambiente. Según Simplify3D, el ABS encoge casi un 1,5 % entre 230 °C y la temperatura ambiente, lo que en una pieza grande son varios milímetros. Las esquinas concentran esa tensión y son las primeras en despegarse.
| Material | Tendencia al warping | Necesita |
|---|---|---|
| PLA | Baja | Cama limpia y sin corrientes |
| PETG | Baja-media | Cama a 70-85 °C y poco ventilador |
| ASA y ABS | Alta | Cama a 90-110 °C, impresora cerrada, poco o ningún ventilador |
| Nylon y PC | Muy alta | Cerramiento, filamento seco y adhesivo |
| Nylon con fibra de carbono | Menor que el nylon puro | La fibra reduce la contracción |
Soluciones, de más simple a más eficaz
- Cama limpia y bien a temperatura. Es la base de todo. Lo explico en por qué la pieza se despega de la cama.
- Ventilador de pieza bajo o apagado en ABS y ASA, y bajo en PETG. Simplify3D recomienda desactivarlo en ABS para que las capas se mantengan calientes.
- Brim de 5-10 mm, o «orejas» (discos finos) en las esquinas. Sujetan los bordes y se quitan después.
- Impresora cerrada, con las puertas cerradas. En ABS y ASA es casi obligatorio en piezas medianas: mantiene el aire caliente alrededor de toda la pieza. Algunas impresoras calientan la cámara activamente.
- Sin corrientes de aire: aleja la impresora de ventanas y del aire acondicionado.
- Adhesivo (pegamento en barra o específico) en PETG, ABS, ASA y nylon, tanto para que agarre como para poder separar la pieza.
Ajustes del slicer contra el warping
- Orejas de ratón (mouse ears). En Orca Slicer, el tipo de borde «Orejas de ratón» pone pequeños discos solo en las esquinas y puntas, donde empieza el warping. Gastan menos material que un borde completo. Su wiki explica que el ángulo máximo decide en qué esquinas se colocan.
- Borde automático. El modo «Auto» de Orca calcula la anchura según el material y la geometría, con un máximo de 20 mm.
- Borde exterior antes que interior. Según la misma wiki, el interior cuesta más de quitar y agarra menos.
- Escudo de corrientes (draft shield). Es una pared fina que rodea la pieza a cierta distancia y retiene el aire caliente. Prusa lo propone para materiales de alta temperatura, junto con agrupar las piezas en el centro de la cama, que es la zona más caliente.
- Velocidad más baja. Prusa indica que imprimir más despacio ayuda a que la pieza «se asiente», a que las capas se fundan bien y a que deforme menos.
- Ventilador para ABS, ASA y PC: apagado o muy bajo. Prusa propone, si un voladizo lo necesita, activarlo con cautela al 10-20 % vigilando que no aparezcan grietas.
- Balsa (raft). Para piezas muy problemáticas en nylon o PC, la wiki de Orca la sugiere como alternativa al borde. A cambio, la cara inferior sale peor.
Lo específico de cada impresora
- Impresoras cerradas (Bambu P1S y X1, Prusa CORE One, Creality K1…). Deja la puerta y la tapa cerradas con ABS y ASA, y precalienta la cámara unos minutos con la cama caliente antes de empezar. Algunas, como la CORE One+, calientan la cámara activamente: Prusa anuncia hasta 55 °C.
- Impresoras abiertas (Bambu A1, Prusa MK4, Ender…). Para ABS y ASA, necesitas un cerramiento. Prusa menciona su cerramiento oficial y alternativas caseras, como la conocida mesa IKEA Lack convertida en caja. Con PLA y PETG no hace falta.
Trucos de diseño
- Redondea las esquinas en planta. Una esquina viva concentra la tensión; un radio de pocos milímetros la reparte.
- Evita superficies grandes y planas en la cama. Si puedes, aligera la base o divide la pieza.
- Reduce el relleno en piezas grandes: menos masa que se contrae.
- Cambia de material si la pieza no lo necesita. Un soporte interior no tiene por qué ser de ABS: el PETG da mucho menos guerra.
¿Y si el warping aparece a mitad de altura?
Si la pieza está pegada pero se agrieta o se abre entre capas, el problema ya no es la adhesión. Es la unión entre capas, y lo explico en capas separadas.
Errores típicos
- Abrir la puerta para mirar. Cada vez que la abres, entra aire frío justo en la zona que se está contrayendo.
- Ventilador al 100 % con ABS porque venía así en el perfil del PLA.
- Pieza en un extremo de la cama, donde la temperatura es más baja y llegan las corrientes.
- Esperar que el adhesivo lo arregle todo. Si la pieza tira con fuerza, acabará arrancando el adhesivo o la capa de PEI.
- Retirar el borde antes de que enfríe la pieza. Deja que todo llegue a temperatura ambiente antes de separarla.
Preguntas frecuentes
¿El PLA también hace warping? Poco, pero sí en piezas grandes y planas, o con una corriente de aire. Basta con cama limpia, un borde y alejarla de ventanas.
¿Una balsa es mejor que un borde? Agarra más, pero gasta más material y deja la cara inferior rugosa. Prueba antes con orejas o borde.
¿Por qué se despega a mitad de impresión y no al principio? Porque la tensión crece con cada capa. Cuanto más alta la pieza, más tira de las esquinas.
Fuentes consultadas
- Simplify3D: guía de calidad de impresión, warping
- Prusa Knowledge Base: problemas de primera capa por material
- FixMyPrint3D: ventilador por material
- Prusa Knowledge Base: warping
- Wiki de Orca Slicer: ajustes de borde
- Top3DShop: especificaciones de la Prusa CORE One+