Capas separadas (delaminación): causas y soluciones
Si la pieza se abre por una línea horizontal o se rompe con poco esfuerzo siguiendo las capas, las capas no se han fundido bien entre sí. Las causas son pocas, por este orden: poca temperatura, demasiado ventilador, capas demasiado altas y filamento húmedo. En ABS y ASA, añade la falta de cerramiento.
1. Temperatura de boquilla demasiado baja
El plástico frío no se suelda a la capa anterior. Sube la temperatura en pasos de 5-10 °C dentro del rango del fabricante del filamento. Prusa propone exactamente eso para el PLA, en pasos de 5 °C.
Lo que dicen los ensayos. CNC Kitchen midió la resistencia entre capas de probetas impresas en vertical a distintas temperaturas:
| Material | Temperatura | Resistencia entre capas |
|---|---|---|
| PLA | 190 °C | 20 MPa |
| PLA | 210 °C | 39 MPa |
| PLA | 230 °C | 40 MPa (máximo) |
| PLA | 270 °C | 32 MPa |
| PETG | 200 °C | 18 MPa |
| PETG | 230 °C | 30 MPa |
| PETG | 245 °C | 32 MPa (máximo) |
| PETG | 260 °C | 24 MPa |
La conclusión del ensayo: imprime en la parte baja del rango si buscas acabado, y en la alta si buscas resistencia. Pasarse de temperatura también debilita, y en el ensayo influyó probablemente la humedad del filamento. Incluso en el mejor caso, la unión entre capas se quedó en torno a dos tercios de la resistencia del material impreso en horizontal.
Consulta los rangos en temperaturas de impresión por material.
2. Demasiado ventilador de pieza
Es el error típico al copiar el perfil del PLA a otros materiales. Valores orientativos de una guía de diagnóstico:
| Material | Ventilador de pieza |
|---|---|
| PLA | 100 % (60-80 % en paredes finas) |
| PETG | 30-50 % |
| ABS y ASA | 0-30 % |
| PC | 0 % |
3. Capa demasiado alta para la boquilla
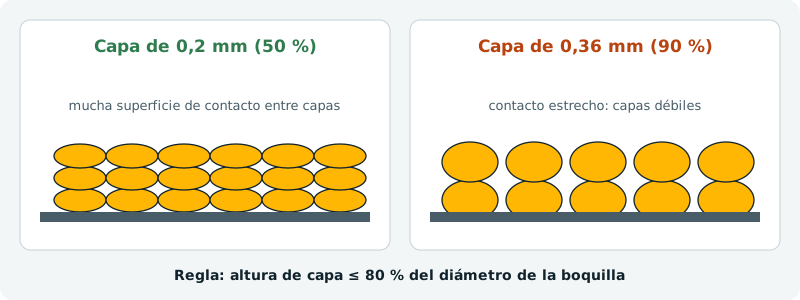
Una capa alta tiene menos superficie de contacto y menos presión contra la anterior. Simplify3D recomienda no pasar del 80 % del diámetro de la boquilla: con 0,4 mm, como máximo 0,32 mm. Para piezas resistentes, quédate entre 0,16 y 0,24 mm.
4. Filamento húmedo
La humedad hierve en la boquilla y deja microburbujas entre capas. Una guía estima que reduce mucho la resistencia entre capas. Si oyes chasquidos o ves hilos y burbujas, sécalo: lo explico en cómo secar filamento.
5. Sin cerramiento en ABS y ASA
En ABS y ASA, el aire frío de la habitación enfría cada capa antes de que llegue la siguiente. En piezas altas, sin impresora cerrada la delaminación es casi segura. Las grietas suelen aparecer en las capas altas, donde el aire está más frío.
6. Velocidad demasiado alta o subextrusión
- Si imprimes muy rápido, cada capa tiene menos tiempo para fundirse con la anterior. Baja la velocidad 10-20 mm/s.
- Si la boquilla no da todo el plástico que pide el slicer, las capas salen finas y débiles. Lo explico en subextrusión.
Cómo hacer piezas más fuertes entre capas
- Orienta la pieza para que el esfuerzo no vaya en la dirección que separa las capas. Es lo que más influye: en el ensayo anterior, la unión entre capas nunca pasó de unos dos tercios de la resistencia en horizontal.
- Usa líneas más anchas. En otro ensayo de CNC Kitchen con boquilla de 0,4 mm, la unión entre capas mejoró hasta un ancho de línea del 150 % (0,6 mm). Un gancho con 2 perímetros al 200 % aguantó 39 kg frente a 20 kg con 2 perímetros al 100 %.
- Usa más perímetros (3-5). Las paredes aportan más resistencia que el relleno.
- Imprime algo más caliente y con menos ventilador en piezas funcionales, aunque el acabado sea un poco peor.
- Sube el flujo con prudencia. Prusa propone subir el multiplicador de extrusión en pasos del 5 % para mejorar la unión, pero sin calibrar antes es fácil pasarse. Lo explico en calibrar flujo y retracción.
Dónde están estos ajustes
| Ajuste | PrusaSlicer | Orca Slicer / Bambu Studio |
|---|---|---|
| Temperatura de boquilla | Filamento › Temperatura | Filamento › Temperatura de boquilla |
| Ventilador de pieza | Filamento › Refrigeración | Filamento › Refrigeración (ventilador de pieza) |
| Ancho de línea | Impresión › Avanzado › Ancho de extrusión | Calidad › Ancho de línea |
| Perímetros | Impresión › Capas y perímetros | Resistencia › Paredes |
| Multiplicador de extrusión | Filamento › Multiplicador de extrusión | Filamento › Ratio de flujo |
Los nombres pueden variar ligeramente según la versión y el idioma de la interfaz.
Errores típicos
- Copiar el perfil de PLA para PETG o ABS, con el ventilador al 100 %.
- Imprimir ABS en una impresora abierta en una habitación fría. Prusa es tajante: con ABS, ventilador apagado y cámara cerrada, o cambiar a PETG o ASA.
- Subir mucho la temperatura para «ir sobre seguro». Por encima del punto óptimo, la unión vuelve a empeorar.
- Atribuir a la impresora un problema del filamento. Una bobina húmeda delamina con cualquier ajuste.
Preguntas frecuentes
¿Qué material tiene mejor unión entre capas? Entre los fáciles, el PETG bien impreso suele ser más tenaz que el PLA. Prusa lo propone como alternativa al ABS en piezas grandes.
¿Se puede reparar una pieza delaminada? Para ABS y ASA, con acetona o con pegamento de ABS disuelto. Para PLA y PETG, con cianoacrilato. Pero la pieza quedará débil por esa zona: mejor reimprimirla bien.
¿Las capas más finas son más fuertes? No necesariamente. Lo que más influye es la temperatura, el ancho de línea y la orientación.
Fuentes consultadas
- Simplify3D: separación de capas
- FixMyPrint3D: separación de capas por temperatura, ventilador y altura
- Prusa Knowledge Base: separación de capas
- CNC Kitchen: temperatura de extrusión y adhesión entre capas
- CNC Kitchen: ancho de extrusión, resistencia y calidad