Ajustes de láser de diodo por material: tabla de potencia y velocidad (5, 10 y 20 W)
Las tablas de esta página son puntos de partida, no recetas. Sirven para que tu primera prueba no salga muy lejos del resultado bueno. El ajuste final lo da siempre una cuadrícula de prueba en un retal del mismo lote de material.
Por qué ninguna tabla es exacta
Dos láseres «de 10 W» pueden dar resultados distintos con los mismos números. Influyen:
- La potencia óptica real, que no siempre coincide con la anunciada.
- El tamaño del punto. Un punto más pequeño concentra más energía. Los módulos más potentes suelen tener un punto más grande: según la wiki de diodo láser, en Sculpfun va de unos 0,08 mm (5 W) a 0,12 mm (22 W).
- El enfoque. Un milímetro fuera de foco cambia mucho el corte.
- El aire asistido. Mejora la profundidad, limpia el humo y reduce la quemadura del borde.
- El lote del material. En contrachapa, la cola cambia de un lote a otro. Varios fabricantes insisten en probar cada lote nuevo.
- El color. Los colores oscuros absorben mejor la luz azul de 450 nm. Los blancos, transparentes y algunos pigmentos, como ciertos acrílicos naranjas, apenas reaccionan.
La regla que sí se cumple: energía por milímetro
Lo que decide el resultado es la energía que recibe cada milímetro de recorrido, que es aproximadamente potencia ÷ velocidad. La wiki de diodo láser lo resume así: un 80 % a 1000 mm/min debería dar más o menos lo mismo que un 40 % a 500 mm/min.
Consecuencias prácticas:
- Si duplicas la velocidad, necesitas el doble de potencia o el doble de pasadas.
- Si pasas de un láser de 10 W a uno de 20 W, puedes ir a casi el doble de velocidad con el mismo porcentaje. Úsalo solo como primera aproximación, porque el punto también cambia.
- Varias pasadas rápidas suelen quemar menos el borde que una lenta. En una prueba de esa misma wiki, 10 pasadas a 600 mm/min y 70 % dieron bordes más limpios que 4 pasadas a 200 mm/min y 80 %, con un tiempo total parecido.
Para hacer esta cuenta sin errores, usa el conversor de ajustes entre láseres.
Tabla de corte (valores de partida)
Velocidad en mm/min, con el equivalente en mm/s entre paréntesis. Siempre con aire asistido y el foco bien ajustado.
| Material | Grosor | 5 W | 10 W | 20 W |
|---|---|---|---|---|
| Contrachapa | 3 mm | 100 % · 300 (5) · 3-4 pasadas | 85-100 % · 300-600 (5-10) · 2-4 pasadas | 80-100 % · 1000 (17) · 1-2 pasadas |
| Contrachapa | 4 mm | 85 % · 200 (3) · 2-3 pasadas | — | 80-100 % · 400-800 (7-13) · 1-2 pasadas |
| Contrachapa | 5-6 mm | No recomendable | 90-95 % · 180-300 (3-5) · 2 pasadas | — |
| MDF | 3 mm | 90 % · 300 (5) · 3 pasadas | 95 % · 250 (4) · 2 pasadas | — |
| MDF | 5 mm | — | 95 % · 250 (4) · 3 pasadas | — |
| Cuero | 2-3 mm | 100 % · 400 (7) · 3 pasadas | 80-100 % · 300-600 (5-10) · 2 pasadas | 70-90 % · 800 (13) · 1-2 pasadas |
| Acrílico opaco oscuro | 3 mm | 100 % · 200 (3) · 6-8 pasadas | 100 % · 400 (7) · 3-4 pasadas | 100 % · 600 (10) · 2-3 pasadas |
| Acrílico negro | 5 mm | 85 % · 100-300 (2-5) · 4-8 pasadas | 95 % · 100 (2) · 3 pasadas | — |
| Cartón compacto | 3 mm | — | 95 % · 300 (5) · 1 pasada | — |
| Cartón ondulado | 3 mm | — | 95 % · 700 (12) · 1 pasada | — |
| Papel y cartulina | — | 20-30 % · 3000 (50) · 1-2 pasadas | 15-25 % · 4000 (67) · 1 pasada | 10-20 % · 5000 (83) · 1 pasada |
Un guion significa que no he encontrado un valor publicado fiable para esa potencia. Calcúlalo a partir de la columna vecina con el conversor y confírmalo con una prueba. Las filas con rango combinan varias fuentes que no coinciden del todo.
Tabla de grabado (valores de partida)
| Material | 5 W | 10 W | 20 W |
|---|---|---|---|
| Madera y contrachapa | 40-60 % · 2000-3000 mm/min | 15-50 % · 2500-5000 mm/min | 12-40 % · 3500-8000 mm/min |
| Cuero | 20-40 % · 3000-4000 | 15-30 % · 4000-6000 | 10-20 % · 6000-8000 |
| Acrílico opaco | 60-80 % · 2000 | 40-60 % · 3000 | 30-50 % · 4000 |
| Aluminio anodizado | 10-20 % · 2000-3000 | 10-15 % · 4000-5000 | 5-10 % · 6000-8000 |
| Acero inoxidable (sin spray) | — | 95 % · 2000, intervalo 0,06 mm | — |
| Vidrio | — | 80 % · 5000, intervalo 0,06 mm | — |
| Cerámica esmaltada | — | 25 % · 3000, intervalo 0,06 mm | — |
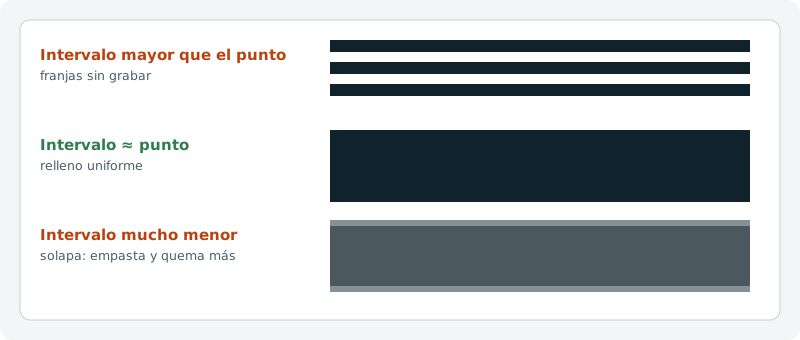
Intervalo entre líneas: entre 0,06 y 0,10 mm para grabados detallados. Para fotos con tramado, ajústalo al tamaño del punto de tu módulo: un intervalo menor que el punto solapa líneas y quema más. Si aparecen franjas, mira líneas y rayas en el grabado.
El acero y el vidrio tienen matices propios: lee grabar acero inoxidable con láser de diodo y grabar vidrio con láser de diodo.
Cómo afinar en 15 minutos
- Material desconocido: empieza con un 10 % a 1000 mm/min y sube poco a poco.
- Haz una cuadrícula de prueba. LightBurn y xTool Creative Space la generan solos. Cubre un ±10-20 % alrededor del valor de la tabla.
- Cambia una sola variable cada vez y anota la máquina, el foco y si llevabas aire asistido.
- No cortes de forma continua al 100 %. La wiki de diodo láser recomienda quedarse en un 85-90 % para no degradar el diodo.
- Para cortar, usa potencia constante (M3). La dinámica (M4) es mejor para grabar, porque ajusta la potencia a la velocidad en las curvas.
- Para cortar materiales gruesos, enfoca a mitad del grosor, no en la superficie.
- Compensa el ancho de corte. El kerf de un diodo ronda los 0,1-0,2 mm, y cuenta en piezas que encajan.
Seguridad
- No dejes la máquina sin vigilancia mientras corta: la madera y el cartón pueden prender. Lo explico en qué hacer si el material arde.
- Usa gafas para la longitud de onda de tu láser y extrae el humo al exterior.
- Antes de probar ajustes, comprueba que el material es seguro: materiales que no debes cortar con láser.
Fuentes consultadas
- TwoTrees: tabla de ajustes por material para módulos de 5, 10 y 20 W
- Color Make: tabla de parámetros para láser de diodo de 10 W
- Diode Laser Wiki: guía de ajustes y tamaño de punto
- ZapCraft: puntos de partida para tilo con diodo
- Machines for Makers: xTool M1 10 W en contrachapa de 6 mm
- GeekExtreme: por qué fallan las tablas de los fabricantes con 10 W
Sigue leyendo
- Qué madera usar en láser: contrachapa, MDF, maciza y cuáles evitar
- Materiales que NO debes cortar con láser: lista con el gas que libera cada uno
- Qué puede cortar y grabar un láser de diodo de 10 W (y qué no)
- Acrílico con láser: colado o extruido, qué colores corta un diodo y por qué no el transparente