Por qué la pieza se despega de la cama y cómo arreglarlo
En la mayoría de casos la pieza se despega por una de dos razones: la cama está sucia o la boquilla está demasiado alta. Antes de cambiar ajustes o comprar otra superficie, limpia la cama y revisa la primera capa. Si solo se levantan las esquinas, el problema es el warping y tiene su propio artículo.
Diagnóstico rápido
| Lo que ves | Causa probable |
|---|---|
| La primera línea no se pega o se arrastra | Boquilla alta o cama sucia |
| Se pega, pero se suelta a mitad de impresión | Cama sucia, poca temperatura de cama o warping |
| Solo se levantan las esquinas | Contracción del material (warping) |
| La primera capa sale transparente o rugosa | Boquilla demasiado baja |
| Falla siempre en la misma zona de la cama | Cama no plana o nivelación mal hecha |
1. Limpia la cama (la causa más común)
La grasa de los dedos basta para que el PLA no se pegue. Según la base de conocimiento de Prusa:
- Limpieza habitual: alcohol isopropílico de 90 % o más, con un paño que no suelte pelusa.
- Si sigue sin pegar: agua caliente con lavavajillas, aclarado y secado. Retira restos que el alcohol solo extiende.
- Acetona: solo en PEI liso y de vez en cuando (Prusa lo recomienda una vez al mes). Nunca en PEI texturizado o satinado.
No toques la cama con los dedos después de limpiarla.
2. Ajusta la altura de la boquilla
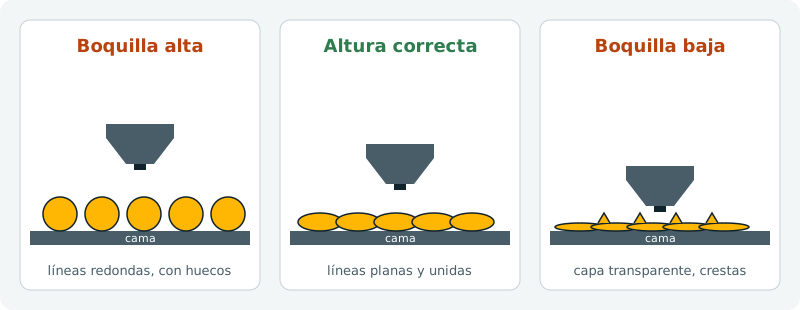
Si la boquilla está alta, el filamento se deposita redondo y apenas toca la cama. Si está baja, la capa sale transparente, rugosa o con crestas. Usa la calibración de primera capa de tu impresora o el «Live Adjust Z». Lo explico paso a paso en cómo ajustar la primera capa.
3. Temperatura y velocidad de la primera capa
- Usa la temperatura de cama recomendada por el fabricante del filamento. Si no pega, sube la cama 5-10 °C.
- Baja la velocidad de las primeras capas a alrededor del 75 %, como recomienda Prusa.
- Apaga o baja el ventilador de pieza en la primera capa.
- Evita corrientes de aire: ventanas, aire acondicionado o un ventilador cercano enfrían la pieza por un lado.
4. Lo específico de cada material
- PLA: cama a unos 60 °C. Si la cama está limpia y la Z bien, rara vez falla. Algunas variantes (PLA+, PLA con carga) se comportan distinto: lo explico en tipos de PLA.
- PETG: el problema suele ser el contrario: se pega demasiado al PEI liso y puede arrancar trozos de la superficie. Prusa recomienda pegamento en barra como capa de separación.
- ABS y ASA: cama de 90-110 °C, pegamento en barra e impresora cerrada.
- Nylon y TPU: pegamento en barra. En el nylon, además, el filamento tiene que estar seco.
Más detalle en la tabla de adhesión a la cama por material.
Qué superficie de cama usar
La superficie influye tanto como los ajustes. Según una guía comparativa de LayerGrade:
| Superficie | Funciona bien con | Cuidado con |
|---|---|---|
| PEI liso | PLA a unos 60 °C; piezas pequeñas que necesitan mucho agarre | El PETG se pega tanto que puede arrancar trozos del recubrimiento |
| PEI texturizado | PLA, PETG y TPU: la opción más segura para uso diario | Deja la cara inferior con textura |
| Cristal | PLA con pegamento o laca | Necesita casi siempre un adhesivo |
| PEI con pegamento en barra | PETG (como capa de separación), ABS, ASA, nylon | Hay que limpiar los restos de pegamento con agua |
Retira las piezas con la cama fría. Con PETG, la misma guía insiste en esperar a que la chapa llegue a temperatura ambiente. En chapas flexibles, dóblala un poco y la pieza salta sola.
5. Si nada de lo anterior funciona
- Añade un borde (brim) de 5-10 mm en piezas con poca superficie de apoyo o esquinas finas.
- Comprueba que la chapa no esté doblada y que no haya restos debajo.
- Revisa la boquilla: un atasco parcial da primeras capas pobres que parecen un fallo de adhesión. Lo explico en boquilla atascada.
- Cambia la superficie si está gastada. El PEI pierde agarre con el uso, sobre todo en la zona central.
Dónde están estos ajustes en el slicer
| Ajuste | PrusaSlicer | Orca Slicer / Bambu Studio |
|---|---|---|
| Velocidad de la primera capa | Ajustes de impresión › Velocidad › Primera capa | Velocidad › Velocidad de la capa inicial |
| Borde (brim) | Ajustes de impresión › Falda y borde › Anchura del borde | Otros › Tipo de borde y Anchura del borde |
| Ventilador en las primeras capas | Ajustes de filamento › Refrigeración › Desactivar ventilador las primeras N capas | Filamento › Refrigeración › Sin ventilador las primeras N capas |
| Temperatura de cama por superficie | Ajustes de filamento › Temperatura › Cama (primera capa y resto) | Filamento › Temperatura de la placa, según el tipo de placa |
Los nombres exactos pueden cambiar ligeramente entre versiones, y algunas opciones solo aparecen en el modo avanzado o experto.
Errores típicos
- Limpiar con alcohol de farmacia al 70 %. Lleva mucha agua y deja la cama peor. Usa alcohol isopropílico de 90 % o más.
- Tocar la cama al retirar la pieza anterior. Basta un dedo para que la siguiente se suelte justo en esa zona.
- Subir la temperatura de cama sin límite. El PLA demasiado caliente se ablanda en la base y hace «pata de elefante».
- Apretar la Z hasta que «rasque». La capa sale transparente, la boquilla se tapona y se marca la superficie de la cama.
- Pensar que más adhesivo siempre es mejor. En PEI texturizado y con PLA, normalmente no hace falta ninguno.
Preguntas frecuentes
¿Cada cuánto limpio la cama? Con alcohol, antes de cada impresión si la has tocado. Con agua y jabón, cuando el alcohol ya no basta.
¿Sirve la laca para el pelo? Muchos usuarios la usan en cristal. Aplícala fuera de la impresora: el aerosol se pega a las guías y a los ejes.
¿Por qué antes se pegaba y ahora no? Casi siempre es grasa acumulada o la Z que se ha movido. Si la superficie tiene zonas brillantes y gastadas, es hora de cambiarla.
¿Y si solo falla en piezas grandes? Probablemente sea warping, no adhesión. Lo explico en warping.
Fuentes consultadas
- Prusa Knowledge Base: problemas de primera capa
- Simplify3D: guía de calidad de impresión, warping
- LayerGrade: PEI liso frente a PEI texturizado
- Prusa Knowledge Base: Live Adjust Z