Primera capa mal: cómo nivelar la cama y ajustar la altura Z
Una buena primera capa es plana, mate y con las líneas unidas entre sí sin crestas. Casi todos los fallos de primera capa se arreglan ajustando un único valor, la altura de la boquilla sobre la cama (Z offset o «Live Adjust Z»), con la cama limpia.
Cómo leer tu primera capa
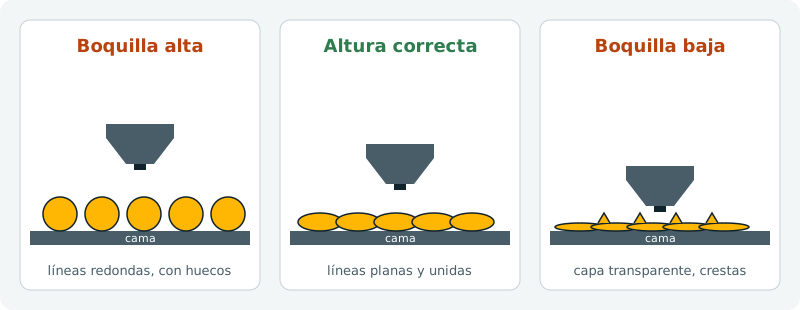
| Aspecto | Qué significa | Qué hacer |
|---|---|---|
| Líneas redondas, separadas, con huecos | Boquilla demasiado alta | Bajar Z en pasos de 0,02-0,05 mm |
| Líneas planas y unidas, superficie lisa | Correcto | Nada |
| Superficie rugosa, crestas, se transparenta la cama | Boquilla demasiado baja | Subir Z en pasos de 0,02 mm |
| La boquilla arrastra material o «rasca» | Muy baja | Subir Z claramente |
| Bien en un lado y mal en el otro | Cama inclinada o no plana | Nivelar o revisar la malla |
Paso a paso para ajustar la Z
- Limpia la cama con alcohol isopropílico y caliéntala a la temperatura del material.
- Lanza la calibración de primera capa de tu impresora. Si no tiene, imprime un cuadrado de una sola capa de unos 50 × 50 mm.
- Ajusta la Z en directo mientras imprime, en pasos pequeños.
- Pasa el dedo cuando enfríe. Debe notarse liso, sin crestas, y la pieza debe salir entera, sin romperse.
- Anota el valor para cada chapa. Una lisa y una texturizada no comparten la misma Z.
Cómo ajustar la Z según tu impresora
Prusa (MK4, CORE One, XL, MINI…). Los modelos con célula de carga calibran solos la altura. Prusa indica que el «Live Adjust Z» queda para ajustes finos: se cambia manteniendo pulsado el mando durante la primera capa o desde Ajustes › Live adjust Z. Prusa añade que materiales como el PETG piden algo más de aplastamiento que el PLA. Si has desmontado el cabezal o cambiado el sensor, repite la calibración de primera capa completa.
Bambu Lab (A1, P1S, X1, P2S…). Calibran la cama y la altura automáticamente antes de imprimir. Si la primera capa sale mal en una Bambu:
- Limpia la punta de la boquilla, porque un resto de plástico falsea la medida.
- Limpia la placa.
- Comprueba que en el slicer has elegido el mismo tipo de placa que tienes puesta.
Una guía de Printago indica que Bambu Studio no muestra un campo de Z offset en los ajustes de impresora y que, si se toca, debe ser en pasos de 0,01-0,05 mm. Las opciones cambian entre modelos y versiones de firmware.
Klipper (Voron, Sovol, Creality K1 y otras). Ajusta durante la primera capa con el menú «Offset Z» o el comando SET_GCODE_OFFSET Z_ADJUST=-0.01. Cuando esté bien, guárdalo con Z_OFFSET_APPLY_PROBE (si usas sonda) o Z_OFFSET_APPLY_ENDSTOP (si usas final de carrera), y después SAVE_CONFIG. Así lo explica la guía de ajuste de Ellis.
Marlin (Ender y similares). Usa «Babystep Z» en el menú de ajuste durante la impresión, o el comando M290 Z-0.01. Guarda con «Store settings» o M500.
Dos ajustes del slicer que hacen la primera capa más tolerante
La guía de Ellis recomienda:
- Primera capa de 0,25 mm o más con boquilla de 0,4. Es menos sensible a pequeñas imperfecciones de la cama que una de 0,15.
- Ancho de línea de la primera capa del 120 % o más. Las líneas más anchas se unen mejor y agarran más.
Cambiar la altura de la primera capa obliga a revisar la Z: la boquilla sube o baja respecto a lo que tenías.
Nivelación: manual o automática
- Impresoras con malla automática (sensor inductivo, de carga o BLTouch): haz la nivelación antes de cada impresión, como recomienda Prusa. La malla compensa una cama que no es perfectamente plana, pero no sustituye a un Z offset correcto.
- Impresoras con nivelación manual: nivela en caliente, con una hoja de papel en las cuatro esquinas y en el centro, y repite una segunda vuelta, porque al tocar una esquina se mueven las demás.
La primera capa más ancha que el resto (pata de elefante)
Si la base de la pieza sale más ancha que el resto, la primera capa está demasiado aplastada o la cama, demasiado caliente. Sube ligeramente la Z o activa la compensación de pata de elefante del slicer. Afecta sobre todo a piezas que deben encajar: lo explico en tolerancias.
Otras causas que parecen un problema de Z
- Chapa doblada o suciedad debajo de la chapa.
- Tornillos o juntas sueltos en la cama. Prusa lo cita en varios modelos.
- Boquilla parcialmente atascada: líneas finas o intermitentes aunque la Z esté bien.
- Bobina que frena: si el filamento cuesta de tirar, la primera capa sale pobre.
Si la Z está bien y aun así no se pega, sigue con por qué la pieza se despega de la cama.
Errores típicos
- Ajustar la Z con la cama fría. El metal se dilata al calentarse. Calibra siempre a temperatura de impresión.
- Hacer pasos grandes. 0,05 mm ya cambia mucho la primera capa. Ve de 0,01 en 0,01 o de 0,02 en 0,02.
- Usar la Z para corregir una cama torcida. Si una esquina sale bien y otra mal, el problema es la nivelación o la malla, no la Z.
- Olvidar que cada chapa tiene su Z. Una chapa texturizada y una lisa no tienen el mismo grosor.
- Juzgar en chapa texturizada como en lisa. Ellis avisa de que en texturizada las líneas se ven menos: fíjate sobre todo en la cara de arriba.
Preguntas frecuentes
¿Qué valor de Z es el correcto? No hay un número universal: depende del sensor, la chapa y la boquilla. El correcto es el que da una primera capa lisa, sin huecos ni crestas.
¿La hoja de papel sirve? Para una nivelación manual de partida, sí. El ajuste fino siempre se hace imprimiendo.
¿Cada cuánto hay que recalibrar? Al cambiar de boquilla, de chapa o tras desmontar el cabezal. Si la impresora nivela sola, solo cuando la primera capa empiece a salir distinta.
Fuentes consultadas
- Prusa Knowledge Base: problemas de primera capa
- Prusa Knowledge Base: Live Adjust Z
- Ellis' Print Tuning Guide: aplastamiento de la primera capa
- Printago: Z offset en Bambu Studio
- Sovol: tolerancias y pata de elefante