Por qué las piezas impresas no encajan: tolerancias y compensación
Una pieza impresa casi nunca sale con la medida exacta del CAD. Los agujeros salen más pequeños, la base sale más ancha y cada material encoge distinto. La solución es diseñar con holgura, calibrar el flujo y hacer una prueba de tolerancias con tu impresora y tu filamento.
Holguras de partida (por lado, boquilla de 0,4 mm)
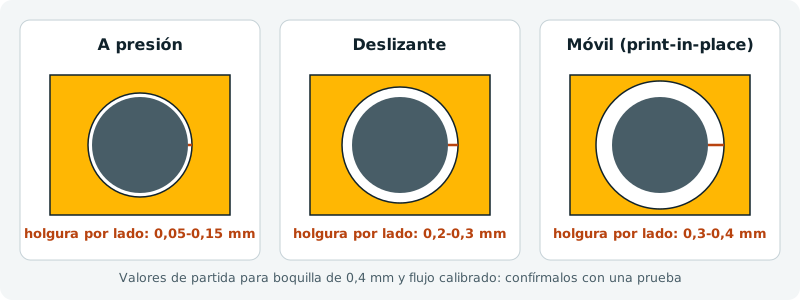
| Ajuste | Holgura | Sensación |
|---|---|---|
| A presión | 0,05-0,15 mm | Entra empujando fuerte y queda sujeto |
| Deslizante | 0,2-0,3 mm | Se mueve sin bailar |
| Clip (snap fit) | 0,3 mm o más | Depende más del diseño de la pestaña que del hueco |
| Móvil impreso en una pieza (print-in-place) | 0,3-0,4 mm | Gira o desliza sin soldarse |
Por material, para ajuste deslizante: PLA 0,15-0,25 mm, PETG 0,2-0,3 mm, ASA 0,25-0,35 mm. El PLA es el más estable y el ASA el que más encoge.
Son valores de una guía de fabricante. Úsalos para tu primera prueba, no como regla fija.
Por qué los agujeros salen pequeños
- El slicer recorre el círculo con segmentos y el plástico se desplaza hacia dentro en las curvas.
- Los agujeros horizontales, con el eje paralelo a la cama, además se cierran por arriba al colgar. Dales un techo en forma de gota o de chaflán: así no necesitan soportes, que en un agujero son difíciles de quitar. Lo explico en soportes difíciles de quitar.
Soluciones:
- Activa la compensación de agujeros XY en el slicer. En Orca, un valor positivo agranda los agujeros y uno negativo los reduce. Hay una opción gemela, la compensación de contorno XY, para las medidas exteriores.
- Activa los polyholes. Convierten los agujeros redondos en polígonos de lados rectos. La wiki de Orca explica que el slicer imprime mejor cada lado como una recta, y que el agujero sale más cerca de la medida real.
- O dibuja los agujeros algo más grandes en CAD.
- Para ejes y rodamientos, mejor imprimir algo pequeño y repasar con broca.
Por qué la base sale más ancha (pata de elefante)
La primera capa se aplasta contra la cama y sale más ancha. Si un encaje solo falla por abajo, casi siempre es esto.
- Activa la compensación de pata de elefante en el slicer. La wiki de Orca aconseja aplicarla a 1-2 capas. En la vista previa la base parece más pequeña, pero si está bien calibrada la pieza final sale con la medida correcta.
- Añade un pequeño chaflán de 0,3-0,5 mm en la arista inferior del diseño.
- Revisa la Z: una primera capa demasiado baja lo empeora. Lo explico en primera capa.
El flujo, la causa que más se olvida
Si sobra plástico, todas las paredes engordan unas décimas y nada encaja. Calibrar el flujo es, según la misma guía, la solución más común para piezas que no encajan. Lo explico en cómo calibrar flujo y retracción.
Método de trabajo en CAD
- Imprime una tarjeta de tolerancias con ejes y agujeros de 0,1 en 0,1 mm, con tu filamento y tu perfil. Tarda unos 10 minutos.
- Anota qué holgura encaja para cada tipo de ajuste y material.
- Usa esos valores como parámetros en tu CAD (SolidWorks, Fusion, FreeCAD) en vez de cifras sueltas.
- Repite si cambias de material, de boquilla o de impresora.
Si las paredes salen con ondas junto a las esquinas, las medidas también bailan: lo explico en ghosting y ringing.
Otro ajuste que ayuda: la pared precisa
Orca tiene la opción pared precisa (precise wall). Elimina el solape entre la pared exterior y la interior cuando se imprimen de dentro afuera. Según su wiki, mejora la precisión de medida sin perder resistencia.
Errores típicos
- Diseñar ejes y agujeros con la misma medida nominal. En FDM, eso es un ajuste a presión casi imposible de montar.
- Calibrar la holgura con un material y usarla con otro. El ASA encoge más que el PLA.
- Compensar en el slicer y además en el CAD. Elige un sitio y documenta qué valor usas.
- Medir una pieza recién impresa. Mide cuando haya enfriado del todo.
Preguntas frecuentes
¿Qué precisión puedo esperar de una impresora doméstica? Con flujo calibrado, unas décimas de milímetro en XY. Por eso hay que trabajar con holguras, no con medidas nominales.
¿Las roscas impresas funcionan? Las de métrica 8 o mayores, sí, con algo de holgura. Para tornillos pequeños, mejor insertos térmicos de latón o tuercas embutidas.
¿Por qué una pieza encaja en un eje y no en el otro? La impresora no tiene la misma precisión en X que en Y si las correas o la escuadra no están bien. Imprime la prueba en las dos orientaciones.